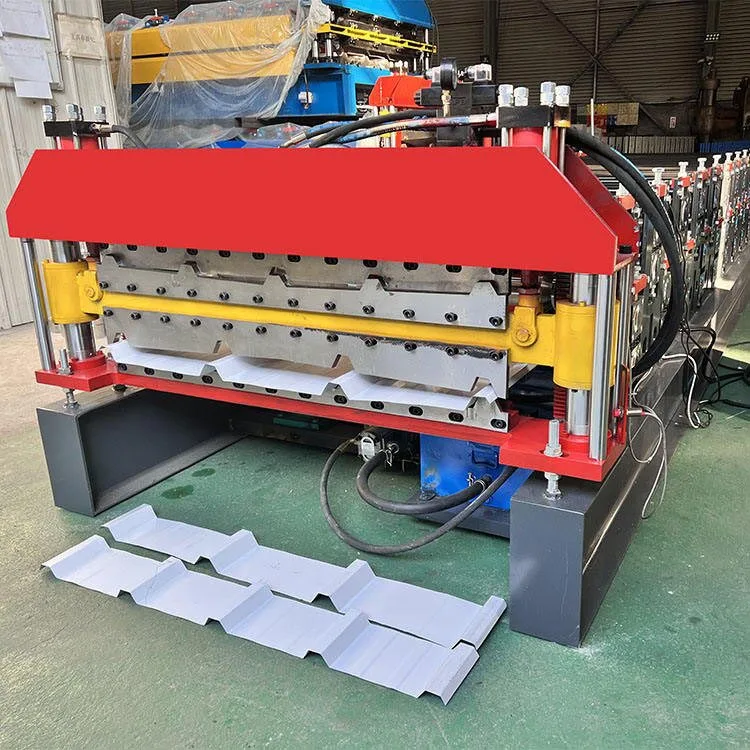
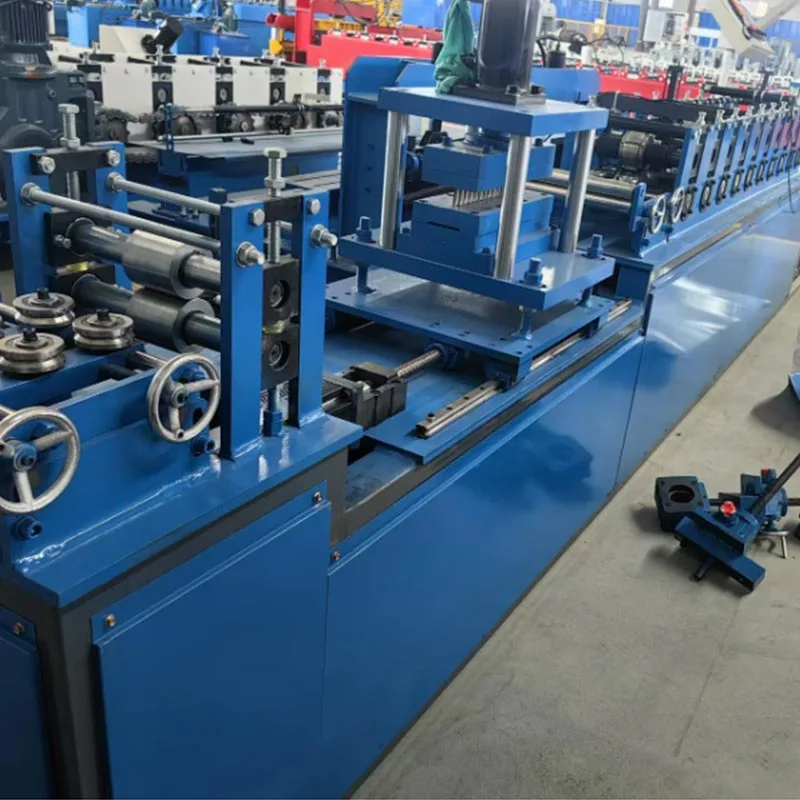
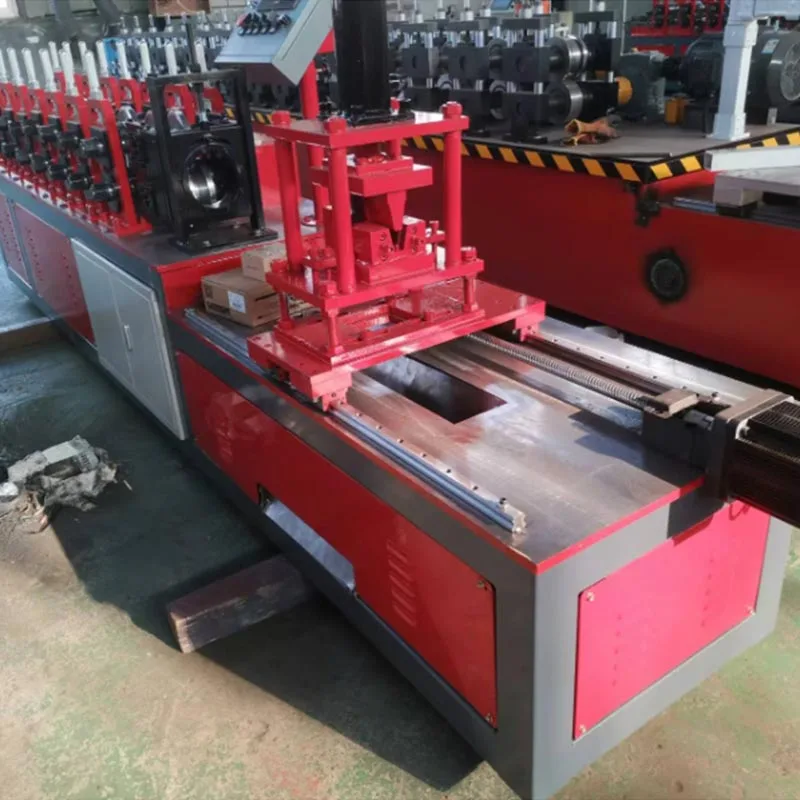
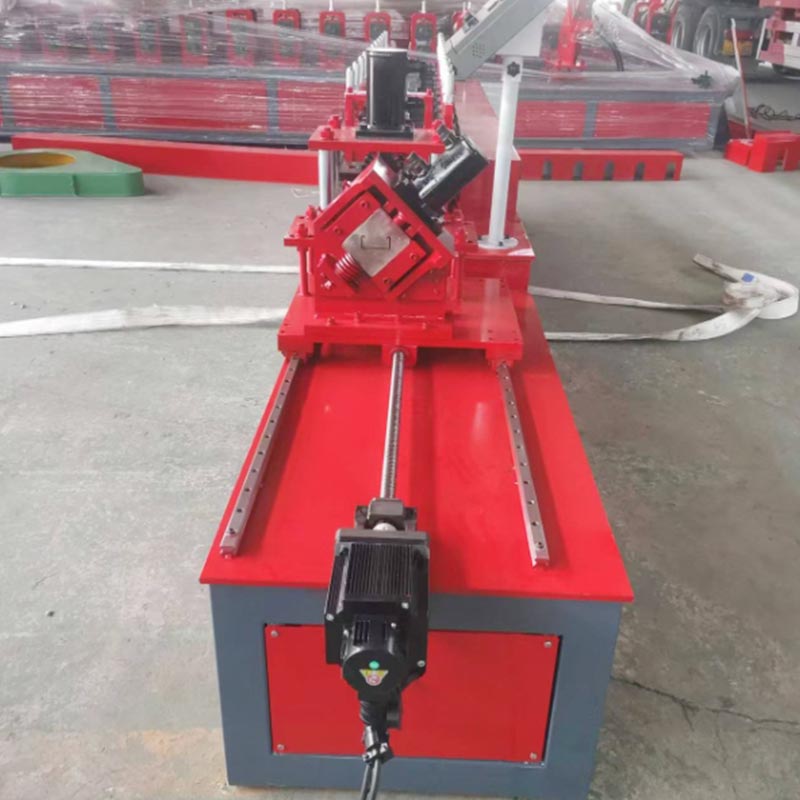
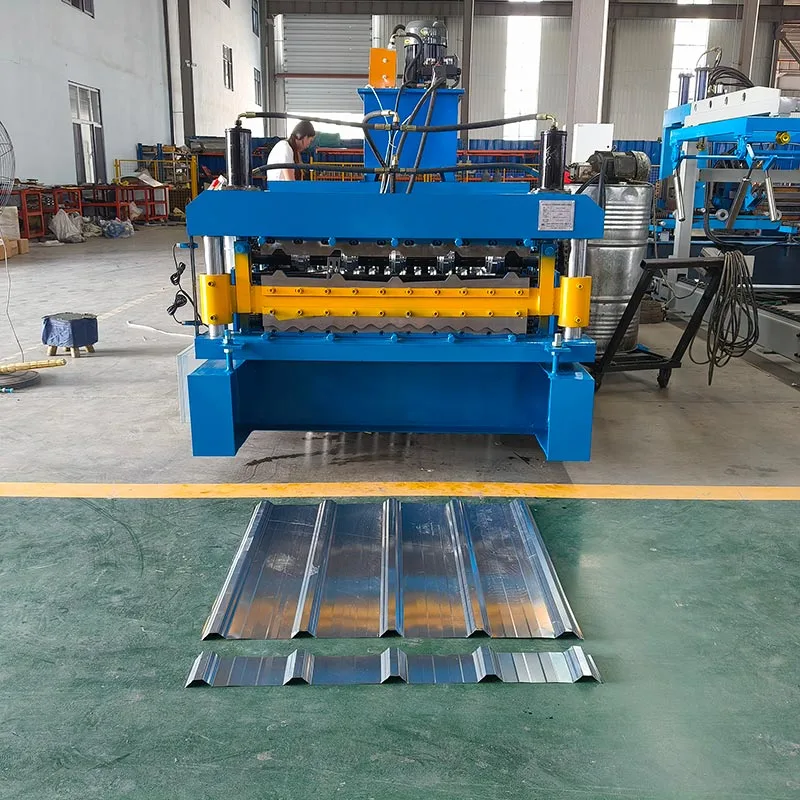
Eine von Parfu International Trading Co., Ltd. hergestellte Stahlwalzformmaschine mit Getriebeantrieb ist eine leistungsstarke Industriemaschine. Es wird in der Bauindustrie eingesetzt. Diese Maschine verarbeitet rohe Stahlspulen. Es fertigt präzise Konstruktionsteile. Diese Teile werden Stahlbolzen, Schienen und Kanäle genannt.
Sie bilden das Skelett oder „Drachenknochen“ moderner Gebäude. Diese getriebegetriebene Stahlwalzenformmaschine verwandelt sich
Bau. Es ersetzt langsame, manuelle Arbeit durch eine schnelle, automatisierte Produktion.
Der Name „Gear Box“ leitet sich vom Kernantriebssystem ab. Dieses System verwendet gehärtete Zahnräder, um eine enorme Festigkeit zu erzielen.
Haltbarkeit und reibungsloser Betrieb. Diese Getriebe-Stahlrahmenmaschinen können über lange Zeiträume unter hoher Belastung laufen.
Sie
sind die Arbeitspferde bei der Herstellung von Rahmen aus Leichtstahl (LGS).
Wie es funktioniert?
Eine getriebegetriebene Stahlprofiliermaschine ist ein Profiliersystem. Es formt Metall Schritt für Schritt kontinuierlich und automatisiert
Prozess. Dieses System verwandelt Rohmaterial ohne Unterbrechung in fertige Rahmen.
A. Abwickelhaspel / Abwickelhaspel
Dies ist der Ausgangspunkt. Eine Hochleistungs-Abwickelhaspel hält die große Stahlrolle. Es wickelt die Spule sanft ab und
führt es der Maschine zu. Viele Abwickelhaspeln verfügen über eine motorisierte Bremse. Dies gewährleistet eine gleichmäßige, spannungskontrollierte
füttern. Es verhindert, dass sich die Spule unkontrolliert auflöst.
B. Zufuhrführung und Nivelliereinheit
Dieser Abschnitt führt das Band in die Maschine und glättet seine anfängliche Kurve. Dazu muss diese Kurve entfernt werden
Das Endprodukt ist gerade und maßhaltig.
C. Das Walzwerk/Formstation
Dies ist das Herzstück der Maschine. Es besteht aus einer Reihe gepaarter Rollwellen. Auf diesen Schäften, maßgeschneidert
Formrollen (oder Matrizen) montiert sind.
Progressive Umformung: Das Stahlband durchläuft jedes Rollenpaar. Jede Station führt einen kleinen, inkrementellen Vorgang aus
biegen. Bei den ersten Stationen kann es zu Faltenbildung an den Rändern kommen. Nachfolgende Stationen falten das Metall nach und nach zu einem
C-Form, U-Form oder ein anderes komplexes Profil.
Getriebeantrieb: Jedes Wellenpaar in der Formstation ist mit einer zentralen Antriebswelle verbunden. Diese Verbindung ist
erfolgt über ein robustes Getriebe. Die Zahnräder sorgen dafür, dass alle Rollen perfekt synchronisiert sind. Dadurch ist ein Verrutschen garantiert ausgeschlossen
ein gleichbleibendes und qualitativ hochwertiges Produkt.
D. Stanz- und Kerbeinheit
Diese getriebegetriebene Stahlwalzformmaschine verfügt häufig über eine integrierte Stanzstation. Es wird hydraulisch oder servoangetrieben verwendet
Stanzen, um Löcher im Steg des Bolzens zu erzeugen. Dies fügt über die grundlegende Formgebung hinaus wichtige Funktionen hinzu. Diese Löcher sind für
elektrische Leitungen, Sanitärrohre und mechanische Kanäle. Ausklinkeinheiten können Abschnitte an den Enden ausschneiden
Stollen. Dies ermöglicht eine einfachere Verbindung mit Gleisen oder anderen Komponenten.
E. Schneidsystem
Sobald der Stahl vollständig geformt ist, wird er auf Länge geschnitten. Dies geschieht mit einem von zwei primären Systemen:
Flying Cut-Off: Dies ist ein Hochgeschwindigkeitssystem. Das Schneidwerk bewegt sich dabei synchron mit dem bewegten Profil
schneiden. Anschließend kehrt es in seine Ausgangsposition zurück. Dies ermöglicht eine kontinuierliche Produktion ohne Unterbrechung. Es ist ideal für
Großvolumige Ausgabe.
Statisches Abschneiden: Die Maschine stoppt bei jedem Schnitt kurz. Eine hydraulische Schere oder Säge schneidet das Profil sauber. Es ist ein
einfachere, robuste Lösung, die etwas langsamer ist.
F. Steuerungssystem (SPS und HMI)
Eine speicherprogrammierbare Steuerung (SPS) ist das Gehirn der Maschine. Ein Bediener verwendet eine Mensch-Maschine-Schnittstelle (HMI).
Touchscreen, um alles zu steuern. Der Bediener gibt Parameter ein wie:
Profiltyp (z. B. Bolzen, Schiene)、Gewünschte Länge、Menge、Stanzmuster und -abstand
Die SPS führt diese Befehle mit hoher Präzision aus. Es verwaltet die Abwickelhaspel, die Rollen, die Stempel und den Schneider.
G. Auslauftisch / Auslauftisch
Im letzten Schritt werden die abgelängten Stücke aus der Maschine gefördert. Dann sind sie ordentlich gestapelt und fertig
zum Bündeln und Transportieren.
Konventionelle Parameter und Spezifikationen
Zu berücksichtigende wesentliche Spezifikationen:
Materialstärke (Stärke): Sie definiert die Leistungsfähigkeit der Maschine anhand des Stahldickenbereichs, mit dem sie kompatibel ist
mit typischerweise 0,4 mm bis 2,0 mm (deckt etwa 25 bis 12 Gauge ab).
Materialbreite: Dieser Parameter legt die Grenze für den tiefsten Bolzenflansch fest. Ein 150-mm-Bolzen erfordert beispielsweise einen
Spule etwa 300 mm breit.
Umformgeschwindigkeit: Sie gibt an, wie viele Meter Profil pro Minute (mpm) hergestellt werden. Typische Geschwindigkeiten reichen von 15 bis
über 45 mpm, direkt beeinflusst von der Leistung und dem Design der Maschine.
Rollenstationen: Die Anzahl der Umformstufen beeinflusst direkt die Produktpräzision. Mehr Stationen ermöglichen eine reibungslosere,
komplexere Profile. Basismaschinen verfügen über 12–16 Stationen; Fortgeschrittene Modelle haben 20 oder mehr.
Wellendurchmesser und Material: Die Wellen müssen stark und steif sein. Hochwertige Maschinen verwenden solide, kohlenstoffreiche Materialien
Stahlwellen. Diese werden häufig gehärtet und geschliffen, um Präzision und eine lange Lebensdauer zu gewährleisten. Übliche Durchmesser sind 65 mm, 70 mm und
80mm.
Rollenmaterial: Die Formrollen bieten eine außergewöhnliche Verschleißfestigkeit, die durch die Verwendung von hochwertigem legiertem Stahl erreicht wird
(Cr12, Cr12MoV) und Härten auf HRC 58-62.
Hauptmotorleistung: Dies ist die Leistung des Antriebsmotors in Kilowatt (kW), die das Drehmoment und das Drehmoment der Maschine bestimmt
Kapazität für dickere Materialien. Übliche Nennleistungen reichen von 5,5 kW bis 22 kW oder mehr.
Steuerungssystem: Das Steuerungssystem besteht aus der SPS (z. B. Siemens, Mitsubishi) und dem HMI-Bildschirm.
Stanzleistung: Die Leistung der Stanzeinheit, gemessen an der maximalen Lochleistung pro Minute und der Stanzleistung
Kraft (Tonnage).
Hauptvorteile
Die getriebegetriebene Stahlwalzenformmaschine bietet erhebliche Vorteile gegenüber der manuellen Fertigung und alternativen Rahmen
Systeme.
Extrem hohe Effizienz: Eine Maschine kann jede Stunde Hunderte Meter Rahmen herstellen. Es automatisiert die Arbeit
von Dutzenden von Arbeitern.
Überlegene Präzision und Konsistenz: Jedes produzierte Stück ist identisch. Dadurch werden menschliche Fehler ausgeschlossen. Es führt dazu
schnellere, einfachere und genauere Montage vor Ort. Gebäude werden gerader und wahrer.
Bemerkenswerte Stärke und Haltbarkeit: Das Getriebeantriebssystem ist unglaublich robust. Es ist für schwere,
Dauereinsatz im industriellen Umfeld. Es hat eine lange Lebensdauer bei minimalem Wartungsaufwand.
Große Flexibilität: Durch den Wechsel des Rollensatzes (eine „Rollenform“) können mit derselben Maschine unterschiedliche Profile hergestellt werden.
Ein Hersteller kann schnell von der Herstellung von Stollen auf Schienen oder Pfosten umsteigen. Dies erhöht die Produktionsvielfalt enorm.
Erhebliche Kostenreduzierung: Der Anfangsinvestition steht eine starke Rendite gegenüber. Die Maschine senkt sich dramatisch ab
Arbeitskosten senken, Materialverschwendung reduzieren, Projektabschlüsse beschleunigen und so die Gesamtrentabilität steigern.
Verbesserte Sicherheit: Die Automatisierung reduziert die Notwendigkeit für Arbeiter, scharfe Bleche mit Werkzeugen zu handhaben. Dies senkt die
Es besteht die Gefahr von Schnitten, Zerrungen und anderen Verletzungen in der Werkstatt.
Primäre Nutzungsszenarien
Diese getriebegetriebenen Stahlprofiliermaschinen sind für alle Arbeiten mit leichten Stahlrahmen unerlässlich.
Bau von Wohngebäuden: Diese Maschinen werden üblicherweise zur Herstellung von Bauteilen für den Innen- und Außenbereich verwendet
Außenwände, Bodenbalken und Dachstühle in Wohn- und Mehrfamilienhäusern.
Gewerblicher Bau: Diese Maschine ist ideal für die Herstellung von Komponenten für Innentrennwände, Deckengitter usw
Außenfassaden in Gewerbegebäuden wie Büros, Hotels, Krankenhäusern und Schulen.
Industriebau: Für den Bau von Lagerhäusern, Fabriken und anderen großen Industriebauten mit langer Lebensdauer
Spannweiten und klare Linien sind gefragt.
Produktionsanlagen für kaltgeformten Stahl (CFS): Dies sind die Hauptkunden. Das Unternehmen ist spezialisiert auf
Herstellung vorgefertigter Wandpaneele, Träger und anderer Komponenten für die Bauindustrie.
Modularer und vorgefertigter Bau: Dies ist ein wachsendes Feld. Die Präzision maschinell gefertigter Bauteile ist perfekt
für den modularen Aufbau außerhalb des Standorts, bei dem die Paneele in einer Fabrik gebaut und vor Ort montiert werden.
Der Produktionsworkflow
Der Prozess vom Rohmaterial bis zum fertigen Produkt ist ein rationalisierter, kontinuierlicher Fluss.
Schritt 1: Bestellung und Programmierung
Der Bediener übermittelt alle Bestellangaben – inklusive Profilabmessungen, Länge, Menge und Stanzung
Muster – von der Bestellung direkt in die SPS der Maschine über den HMI-Bildschirm.
Schritt 2: Materialbeladung
Nachdem ein Gabelstapler ein Coil auf die Abwickelhaspel geladen hat, führt der Bediener das vordere Ende durch die Nivelliereinheit und
in die ersten Formwalzen.
Der Wechsel zu einem anderen Profil erfordert, dass der Bediener die Formrollen an den Wellen auswechselt – ein Vorgang, der
stellt den zeitaufwändigsten Schritt bei einer Umstellung dar. Moderne Maschinen zielen darauf ab, diesen Prozess so schnell wie möglich zu gestalten
möglich.
Schritt 4: Der Form- und Stanzprozess
Der Bediener startet die Maschine. Die Abwickelhaspel führt das Stahlband zu. Während der Formgebung arbeitet die Stanzeinheit
erstellt gleichzeitig vorprogrammierte Löcher.
Schritt 5: Auf Länge schneiden
Das fertig geformte und gestanzte Profil gelangt in die Schneidanlage. Ein fliegendes Trennsystem bewegt sich mit dem Profil,
führt einen sauberen Schnitt durch und kehrt in die Ausgangsposition zurück. Der Prozess ist kontinuierlich.
Schritt 6: Ausgabe und Stapeln
Die fertigen Stücke werden abtransportiert, gestapelt, gebündelt und etikettiert, sodass sie versandbereit sind.
Schritt 7: Qualitätskontrolle
Um eine gleichbleibende Qualität zu gewährleisten, überprüfen die Mitarbeiter regelmäßig Abmessungen, Form und Lochplatzierung
Spezifikationen. Dies stellt eine kontinuierliche Maschinenkalibrierung und Standardkonformität sicher.
Senden Sie eine Anfrage an Parfu, um Preis- und Projektinformationen für Rollformmaschinen, Sandwichplattenmaschinen und Zubehör für Rollformmaschinen zu erhalten. Wir garantieren eine Antwort innerhalb von 24 Stunden.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.Datenschutzrichtlinie