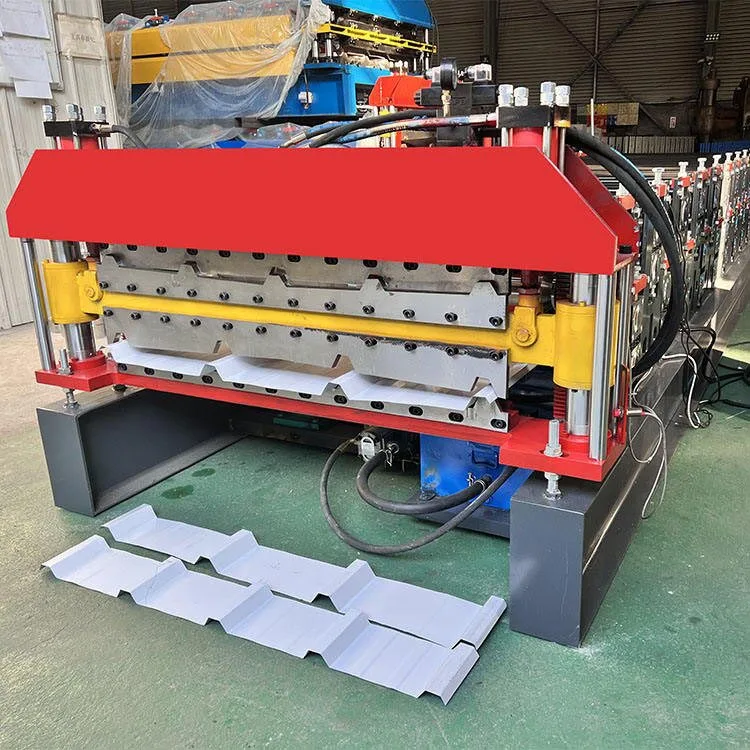
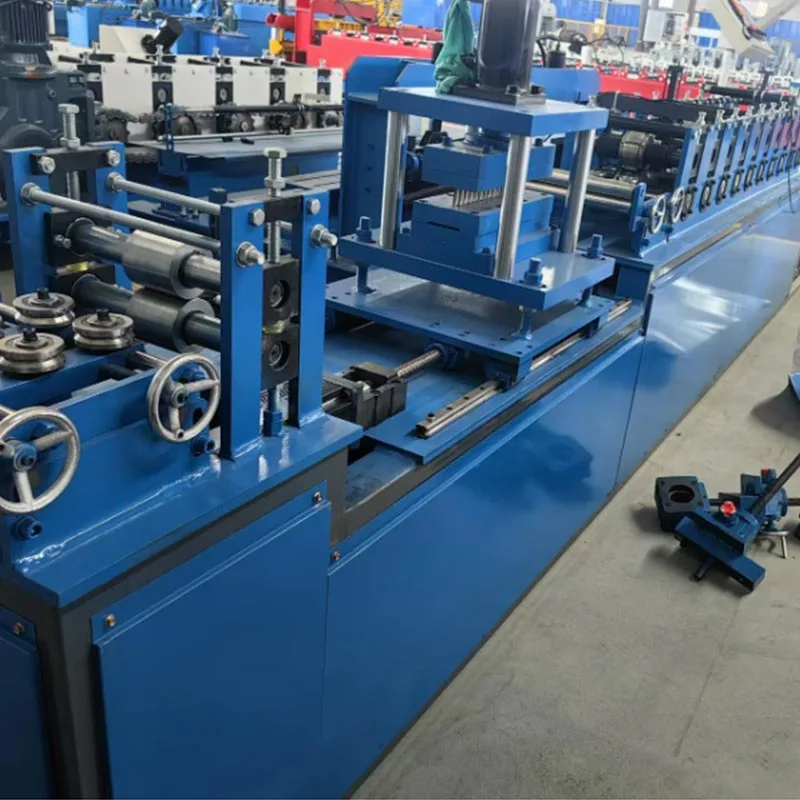
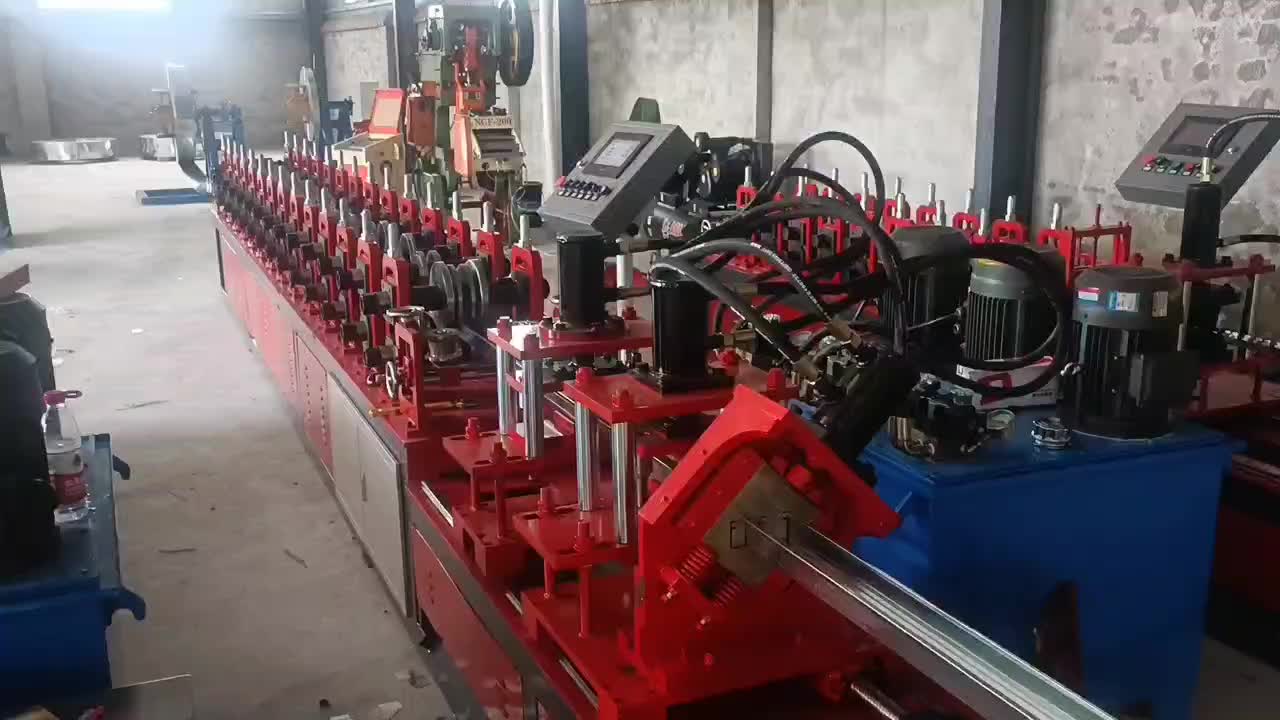
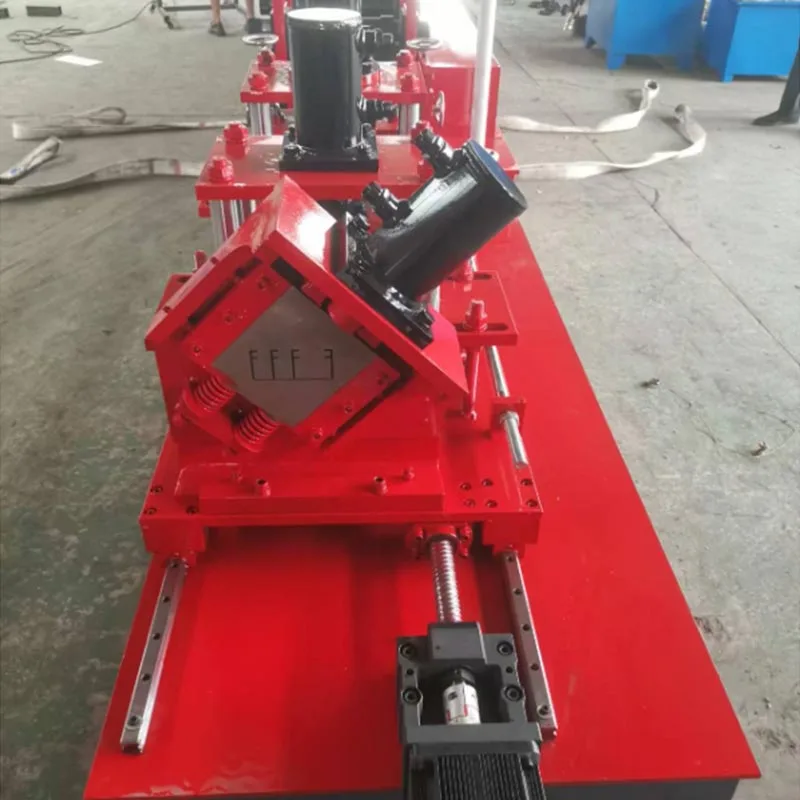
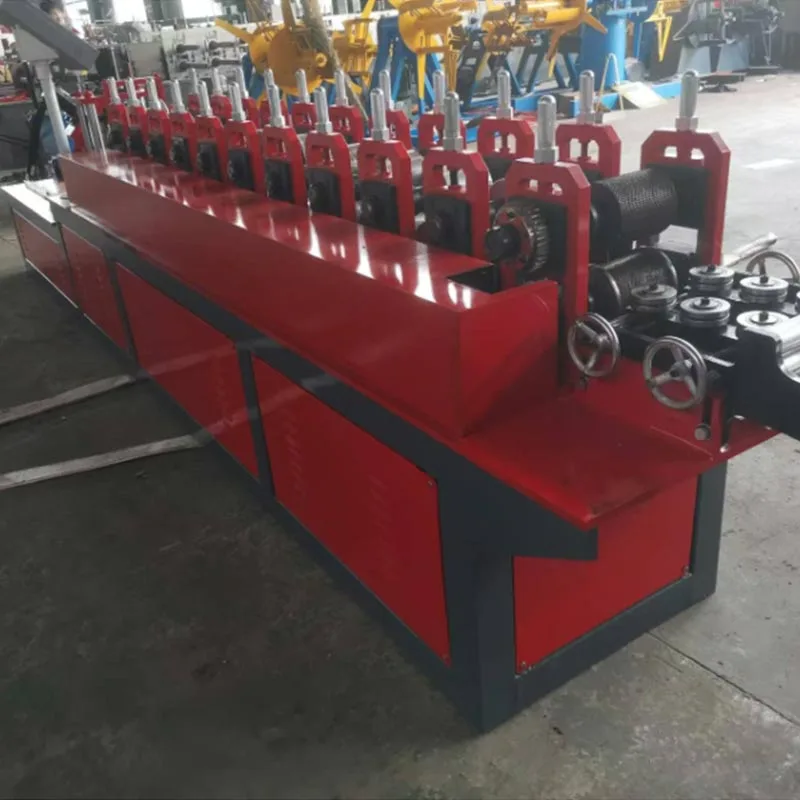
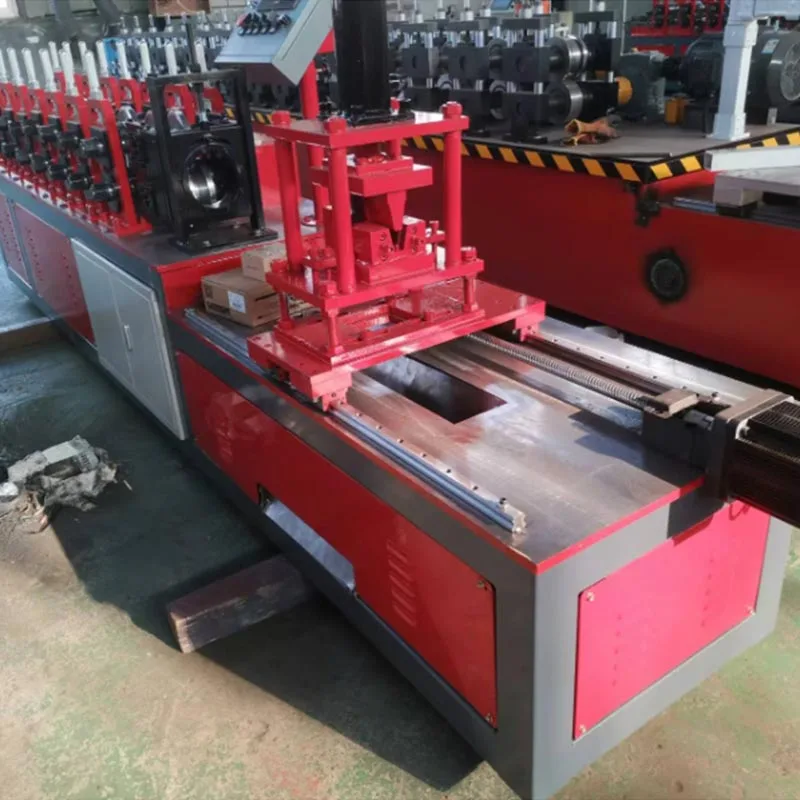
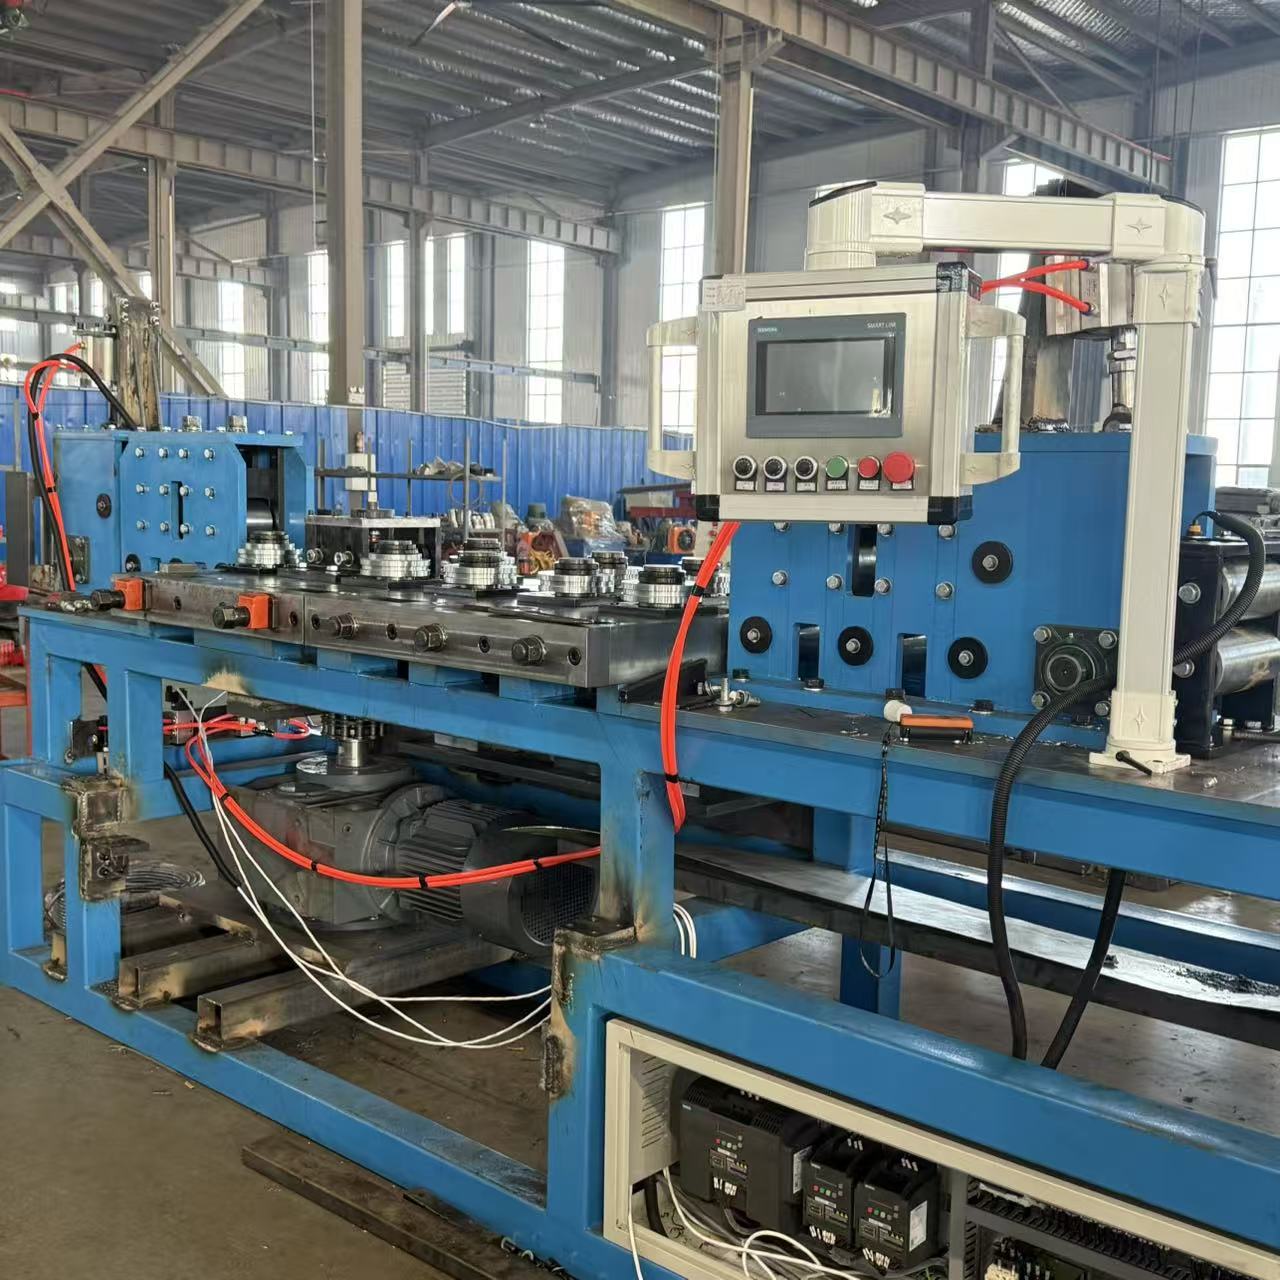
Die von Parfu International Trading Co., Ltd. hergestellte Light Steel Keel Machine Two-in-one Machine ist ein fortschrittliches Industriegerät. Es ist für die Bauindustrie konzipiert. Diese Maschine produziert zwei wesentliche Rahmenkomponenten. Hierbei handelt es sich um vertikale Stollen und Schienen (auch als oberer und unterer Läufer oder Himmels- und Erdkiel bezeichnet).
Traditionell waren für diese Profile zwei separate Maschinen erforderlich. Dieses neue Zwei-in-Eins-System vereint beide Funktionen. Es
ist
eine hocheffiziente und platzsparende Lösung. Die Light Steel Keel Machine Two-in-one Machine bildet diese Komponenten aus
aufgerollt
verzinkte Stahlbänder. Es arbeitet mit hoher Präzision und Geschwindigkeit.
Diese Maschine ist für den modernen Trockenbau und den leichten Stahlrahmenbau von entscheidender Bedeutung. Es
hilft
Erstellen Sie das Skelett für Wände und Decken. Sein integriertes Design stellt einen bedeutenden Fortschritt im Bauwesen dar
Materialherstellung.
Detaillierte Beschreibung
Die Light Steel Keel Machine Two-in-one Machine ist ein komplettes Profiliersystem. Es ist keine einfache Maschine. Der Prozess
beginnt am Abwickler (Abwickelgerüst). Seine Aufgabe besteht darin, die Rohmaterialspule zu halten und sie reibungslos in den Behälter zu führen
Produktionslinie.
A. Das ist der Ausgangspunkt.
Es enthält die große Rolle Rohmaterial. Das Material ist typischerweise verzinktes Stahlband. Der Abwickler speist die
gleichmäßig und gleichmäßig in die Maschine einführen. Es verfügt oft über einen Bremsmechanismus. Dies verhindert, dass die Spule abfällt
zu schnell abrollen.
B. Führungs- und Nivelliergerät
Dieses Gerät korrigiert Kurven und entfernt Verdrehungen aus dem Stahlband. Es glättet das Material vor der Umformung
Prozess. Dies ist für die Herstellung gerader und präziser Produkte von entscheidender Bedeutung.
C. Servobetriebene Abwickelhaspel (optional, aber üblich)
Dabei handelt es sich um ein ausgeklügeltes Fütterungssystem. Zur hochpräzisen Steuerung kommt ein Servomotor zum Einsatz. Es zieht das Material
in exakten Längen weiterleiten. Dies ist für den Ablängvorgang unerlässlich. Es sichert jeden Bolzen und jedes Gleisstück
ist die gleiche angegebene Länge.
D. Die Hauptwalzenformstation
Dies ist das Herzstück der Maschine. Es besteht aus einer Reihe von Walzgerüsten. Jeder Ständer verfügt über einen Satz gehärteter
Stahlrollen (Matrizen). Die Form dieser Walzen ist spezifisch.
Das Band durchläuft jedes aufeinanderfolgende Gerüst. Bei jedem Schritt biegen die Walzen den Stahl nach und nach. Sie prägen es
in das endgültige Profil ein. Bei einer Zwei-in-Eins-Maschine ist diese Station darauf ausgelegt, sowohl Bolzen- als auch Schienenprofile zu formen.
E. Profilwechselmechanismus
Dies ist die Kernfunktion, die es zu einem „Zwei-in-Eins“ macht. Es handelt sich nicht um zwei zusammengeschraubte Maschinen. Es ist ein intelligenter Mensch
System. Die Umschaltung kann grundsätzlich auf zwei Arten erfolgen:
Manueller Rollenwechsel: Der Bediener tauscht einige Rollen in der Formstation physisch aus. Diese Methode ist
kostengünstig. Es eignet sich für Fabriken, die nicht sehr häufig das Profil wechseln müssen.
Automatische/Servo-Umschaltung: Dies ist ein fortschrittlicheres System. Die Maschine verwendet Servomotoren, um bestimmte Rollen hineinzuschieben
und außer Position. Die Umstellung erfolgt über das Bedienfeld. Es geht schnell und erfordert nur minimalen manuellen Aufwand.
Dadurch werden die Ausfallzeiten zwischen den Produktionsläufen erheblich reduziert.
F. Stanz- und Kerbeinheit
Bolzen benötigen oft Löcher für Sanitär- und Elektroleitungen. Gleise benötigen möglicherweise Kerben zum Verbinden oder Verstärken.
Diese Einheit ist mit hydraulischen oder pneumatischen Stempeln ausgestattet. Diese Löcher und Kerben werden mit hoher Genauigkeit erstellt.
Das Stanzmuster ist programmierbar.
G. Schneidsystem
Nachdem das Profil vollständig geformt ist, wird es auf Länge geschnitten. Dies geschieht typischerweise durch einen Hochgeschwindigkeits-Hydraulikflug
Trennsäge. Der Fräser bewegt sich mit dem Material. Es sorgt für einen sauberen, gratfreien Schnitt. Dann kehrt es zu seinem Anfang zurück
Position für das nächste Stück. Die Schnittlänge wird in der Steuerung eingestellt.
H. Ausgabetisch und Stapler
Die fertigen Bolzen oder Schienen werden aus der Maschine gefördert. Eine Ausgabetabelle empfängt sie. Oftmals eine Automatik
Stapler zählt die Stücke. Es bündelt sie in ordentlichen Stapeln für eine einfache Handhabung und einen einfachen Versand. Dies automatisiert das Finale
Schritt des Prozesses.
Standardparameter
Die Parameter dieser Zwei-in-Eins-Maschine mit leichtem Stahlkiel können je nach Hersteller und Modell variieren. Hier sind typisch
Spezifikationen:
Parameter
Spezifikationsbereich
Notizen
Materialstärke
0,4 mm - 1,2 mm
Üblicherweise 0,5 mm, 0,6 mm, 0,8 mm für die meisten Anwendungen.
Materialbreite
100 mm - 200 mm
Damit ist die Breite des Stahlcoils gemeint.
Abmessungen des fertigen Produkts
- Stollentiefe
50 mm - 150 mm
Gängige Größen: 50 mm, 75 mm, 100 mm, 150 mm.
- Spurbreite
Entspricht der Bolzentiefe
Die Schiene ist so konzipiert, dass sie perfekt zum Bolzen passt.
Produktionsgeschwindigkeit
15 - 45 Meter pro Minute
Die Geschwindigkeit hängt von der Profilkomplexität und dem Maschinenmodell ab.
Rollformstationen
18 - 25 Stationen
Mehr Stationen ermöglichen eine reibungslosere und präzisere Formung.
Hauptmotorleistung
10 PS - 25 PS
Betreibt die Rollformstationen.
Kontrollsystem
SPS mit Touchscreen
Marken wie Siemens, Mitsubishi oder Allen-Bradley sind weit verbreitet.
Schnittgenauigkeit
± 0,5 mm
Sehr hohe Präzision für konstante Teilelängen.
Hauptvorteile
Es vereint zwei Funktionen, benötigt aber weniger Platz als zwei separate Maschinen. Dies bedeutet einen geringeren Platzbedarf und
deutlich geringere Kosten für Stellfläche, Installation und Wartung.
Es ist eine Maschine statt zwei. Dies spart erhebliche Produktionsfläche.
Die Anfangsinvestition ist geringer als beim Kauf zweier separater Maschinen.
Es reduziert die Kosten für Strom und Wartung.
Hohe Flexibilität und schnelle Umstellung:
Hersteller können problemlos zwischen der Herstellung von Stollen und Schienen wechseln.
Dadurch können sie schnell auf Marktanforderungen reagieren.
Die automatische Umschaltung sorgt für nahtlose und schnelle Umstellungen. Dadurch werden Ausfallzeiten auf ein absolutes Minimum reduziert.
Überlegene Produktionsqualität:
Das integrierte Design sorgt dafür, dass Stollen- und Schienenprofile perfekt aufeinander abgestimmt sind. Dies führt zu einer besser passenden,
Stärkerer Gebäuderahmen. Durch den Rollformprozess entsteht ein gleichbleibend hochwertiges Produkt.
Arbeitsersparnis und Benutzerfreundlichkeit:
Für eine Maschine sind nur ein oder zwei Bediener erforderlich. Der automatisierte Prozess reduziert den Bedarf an hochqualifizierten Arbeitskräften
Das SPS-Steuerungssystem macht die Bedienung einfach und intuitiv.
Erhöhte Gesamtproduktivität:
Der gesamte Prozess, vom Coil bis zur fertigen Palette, ist ein kontinuierlicher und hochoptimierter Prozess. Dies ist integriert
Der Ansatz führt zu einer erheblichen Steigerung der Gesamtproduktivität.
Hohe Geschwindigkeiten und minimale Stillstandszeiten führen zu einer höheren Leistung pro Schicht.
Dies erhöht die Kapazität und Rentabilität des Herstellers.
Anwendungsszenarien
Diese Zwei-in-Eins-Maschine für Leichtstahlkielmaschinen ist auf die Herstellung der Kernkomponenten für eine Reihe von Anwendungen spezialisiert
Bausysteme.
Innentrennwände:
Es produziert Ständer und Schienen für nichttragende Wände im Innenbereich von Gebäuden. Diese werden in Büros, Hotels,
Krankenhäuser und Wohnwohnungen.
Abgehängte Decken:
Die Vielseitigkeit der Maschine erstreckt sich auf die präzise Fertigung von Hauptschienen und Wandwinkeln für abgehängte Deckenraster
Systeme.
Leichtstahlrahmen (LGSF):
Im modernen Bauwesen werden ganze Gebäude aus kaltgeformten Stahlrahmen hergestellt. Diese Maschine ist spezialisiert auf
Herstellung der für diese Bauwerke erforderlichen Wandrahmen.
Materialhersteller:
Die Hauptabnehmer sind Fabriken, die sich auf die Herstellung leichter Kielprofile aus Stahl für den Baumarkt spezialisiert haben.
Sie liefern diese Materialien an Bauunternehmen und Händler.
Produktionsworkflow
Die Bedienung der Light Steel Keel Two-in-One Machine folgt einem klaren, logischen Ablauf.
Schritt 1: Vorbereitung und Einrichtung
Legen Sie eine Spule aus verzinktem Stahl auf den Abwickler. Der Bediener muss es dann sicher in der Position verriegeln. Die
Das vordere Ende des Streifens wird manuell durch die Führung in die erste Formstation geführt. Auf dem Bedienfeld
Der Bediener wählt das gewünschte Profil (Bolzen oder Schiene). Der Bediener stellt die erforderliche Länge, Menge usw. ein
Stanzdetails, um den Auftrag zu konfigurieren.
Schritt 2: Rollformprozess
Der Hauptmotor startet. Die Walzen in jeder Station beginnen sich zu drehen. Das Stahlband wird durch die Maschine gezogen. Es
durchläuft jede Formstation. Die Form wird nach und nach in die endgültige C-Form (Bolzen) oder U-Form (Schiene) gebogen.
Profil. Verfügt die Maschine über eine Umschaltautomatik, stellen sich die jeweiligen Walzen automatisch auf das gewählte Profil ein.
Schritt 3: Stanzen und Ausklinken
Während sich das geformte Profil vorwärts bewegt, passiert es die Stanzeinheit. Hydraulische Stempel senken sich. Sie erschaffen
Präzise Löcher im Steg der Stollen oder Kerben in den Schienen. Dies geschieht in einer kontinuierlichen Bewegung.
Schritt 4: Auf Länge schneiden
Das fertig geformte und gestanzte Profil setzt sich bis zum Schnittbereich fort. Ein Sensor erkennt die Vorderseite des Profils. Die
Die Servo-Abwickelhaspel sorgt dafür, dass die richtige Länge zugeführt wird. Die fliegende Trennsäge klemmt auf das Profil. Es bewegt sich
damit. Das Sägeblatt sorgt für einen sauberen, rechtwinkligen Schnitt. Nach Abschluss des Schnitts fährt die Säge automatisch zurück und
kehrt in seine genaue Ausgangsposition zurück.
Schritt 5: Ausgabe und Stapeln
Der fertige Bolzen bzw. die fertige Schiene wird dem Ausgabetisch zugeführt. Ein automatischer Zähler verfolgt die Produktion und einmal a
Ist die voreingestellte Menge erreicht, formt der Stapelmechanismus sie zu einem ordentlichen Bündel. Dieses Bundle ist dann fertig
Umreifen und Entfernen.
Schritt 6: Umstellung und Wiederholen
Der Produktwechsel ist einfach: Der Bediener wählt das neue Profil auf dem HMI aus. Die Maschine stellt sich entweder selbst ein oder
führt den Bediener durch die Änderung. Anschließend wird die Produktion für die neue Charge wiederholt.
Mehr als eine Maschine, die Light Steel Keel Machine Two-in-one Machine ist ein strategisches Upgrade: beispiellose Flexibilität, bedeutsam
Kostenreduzierung und garantierte hohe Qualität. Durch die Automatisierung der Bolzen- und Schienenproduktion können Hersteller ihre Anforderungen erfüllen
die weltweite Nachfrage gewinnbringend zu bedienen, was sie zur maßgeblichen Technologie für die effiziente Herstellung von Leichtbaustahlrahmen macht.
Senden Sie eine Anfrage an Parfu, um Preis- und Projektinformationen für Rollformmaschinen, Sandwichplattenmaschinen und Zubehör für Rollformmaschinen zu erhalten. Wir garantieren eine Antwort innerhalb von 24 Stunden.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.Datenschutzrichtlinie